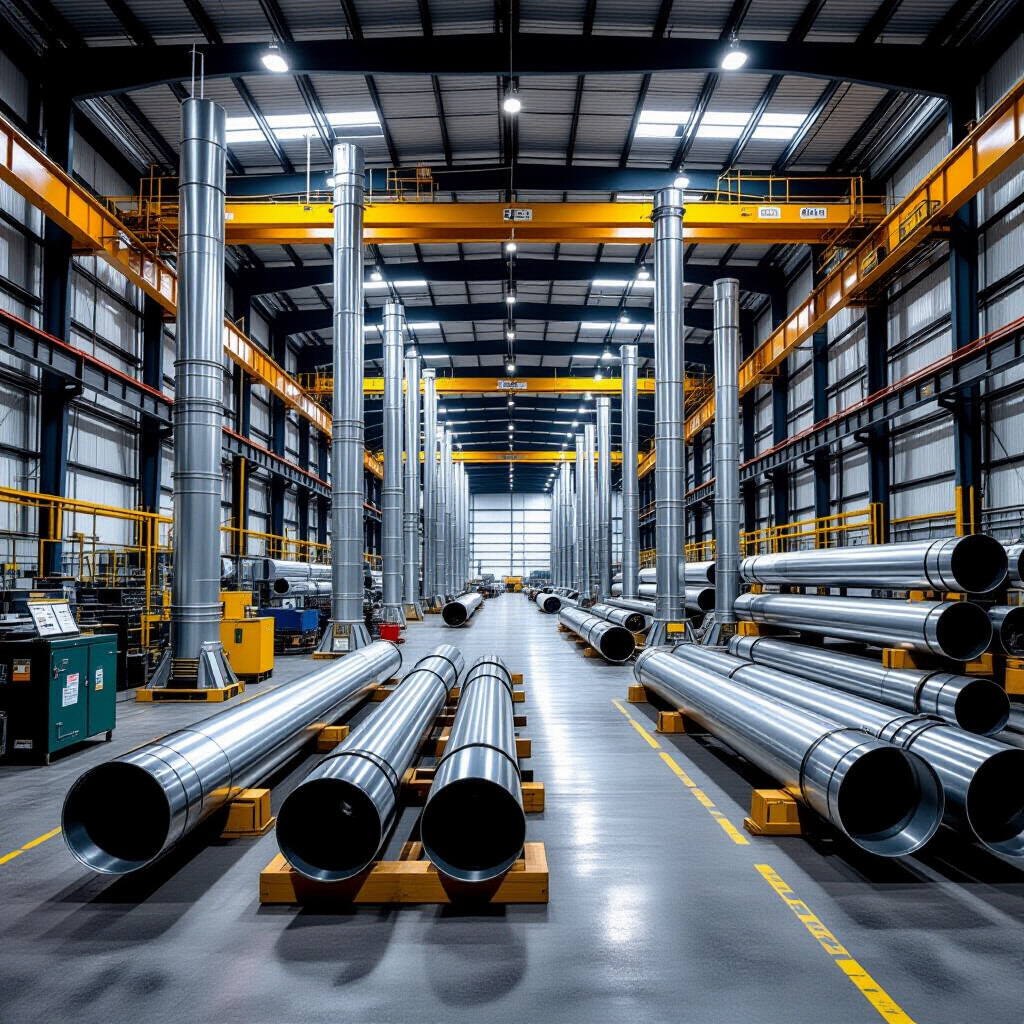
Производство опор освещения и осветительных мачт различных размеров и конфигураций
Классификация опор освещения и осветительных мачт
Опоры освещения и осветительные мачты относятся к группе несущих конструкций, предназначенных для размещения светильников на заданной высоте. Принципиальное различие между ними заключается в высоте и способе обслуживания. Опоры освещения обычно имеют высоту до 15 метров и обслуживаются с земли или с помощью автовышки. Осветительные мачты представляют собой высокомачтовые устройства высотой от 15 до 50 метров, оборудованные подъёмным механизмом для опускания кольца со светильниками на уровень земли. Такие мачты применяются для освещения крупных территорий: транспортных развязок, аэропортов, стадионов, логистических центров. Информация об изготовлении опор освещения и осветительных мачт включает анализ условий эксплуатации и нормативных требований, которые определяют выбор конструктивной схемы, а также детали самой мачта уличного освещения.
Отличия по высоте, назначению и конструктивной схеме
Опоры освещения подразделяются на венчающие (с одним или несколькими светильниками на вершине) и консольные (с выносными кронштейнами). По способу установки различают фланцевые опоры, монтируемые на фундаментные блоки, и прямостоечные, заглубляемые в грунт. Осветительные мачты, в отличие от опор, имеют многогранную или коническую секционную конструкцию. Каждая секция соединяется телескопическим или фланцевым способом. Подъёмный механизм мачты может быть ручным (лебёдка) или электрическим. Количество светильников на одной мачте варьируется от 4 до 24 и более, в зависимости от нормируемой освещённости территории. Высота мачты определяется шириной освещаемой зоны и типом применяемых светильников: для освещения автодорог достаточно 15–20 метров, для стадионов требуются мачты высотой 30–50 метров.
Материалы изготовления и способы защиты от коррозии
Основным материалом для изготовления опор и мачт служит конструкционная сталь марок Ст3сп, 09Г2С или 10ХСНД. Выбор марки стали зависит от климатического исполнения и расчётных температур эксплуатации. Для регионов с холодным климатом применяются стали, устойчивые к хладноломкости. Алюминиевые сплавы используются реже — в основном для опор малого сечения, не испытывающих значительных ветровых нагрузок. Антикоррозионная защита обеспечивается горячим цинкованием (погружение в расплав цинка с образованием слоя толщиной 80–200 мкм по ГОСТ 9.307) или комбинированным методом: цинкование с последующей порошковой окраской. Горячее цинкование образует барьерный слой, устойчивый к атмосферной коррозии в условиях промышленных выбросов и высокой влажности. Порошковая окраска дополнительно защищает от ультрафиолета и механических повреждений.
Проектирование и расчет нестандартных конструкций
Проектирование опор и мачт выполняется на основе сочетания внешних нагрузок, действующих на конструкцию. Нормативная база включает своды правил (СП 20.13330, СП 16.13330) и государственные стандарты (ГОСТ Р 54350, ГОСТ 32948). Расчёт ведётся по двум группам предельных состояний: по несущей способности (прочность, устойчивость) и по деформациям (прогибы, отклонения). Для нестандартных конструкций, чьи габариты или форма выходят за рамки типовых решений, требуется индивидуальный инженерный расчёт с учётом фактических условий размещения.
Нагрузки и условия эксплуатации, влияющие на параметры опоры
На опору действуют постоянные нагрузки (собственный вес конструкции и светильников) и временные (ветровые, снеговые, гололёдные). Ветровая нагрузка определяется по ветровому району строительства и высоте опоры: для мачт высотой 40 метров в IV ветровом районе расчётное давление ветра может достигать 480 Па. Снеговая нагрузка учитывается для конструкций с горизонтальными площадками. Гололёдные отложения на элементах опоры увеличивают парусность и общий вес. Грунтовые условия влияют на тип фундамента: для слабых грунтов применяются свайные фундаменты, для плотных — монолитные железобетонные блоки. Условия эксплуатации (агрессивность среды, сейсмичность) также вносят корректировки в расчёт.
Ограничения по габаритам и конструктивным особенностям
Основные ограничения связаны с транспортировкой и монтажом. Длина секции мачты не должна превышать 12–13 метров при перевозке стандартным автотранспортом. Для более длинных секций требуется спецтранспорт или сборка на месте. Диаметр ствола опоры ограничен возможностями вальцовочного оборудования. Конструктивные особенности включают тип оголовка (венчающий, консольный, подвесной), наличие кронштейнов и лючков для обслуживания. Для мачт с подъёмным механизмом обязателен анкерный блок и направляющие для опускания кольца. Угол наклона консолей и вылет кронштейнов выбираются исходя из норм освещённости и типа светильников.
Технология изготовления опор освещения
Производство опор и мачт включает последовательность операций, каждая из которых влияет на конечное качество изделия. Технологический процесс регламентируется стандартами предприятия и нормативной документацией. Отклонения от чертежей по длине, диаметру и прямолинейности контролируются на каждом этапе.
Этапы производства: от раскроя металла до сварки
Изготовление начинается с раскроя листового проката на заготовки необходимой длины и ширины. Раскрой выполняется на гильотинных ножницах или с использованием плазменной резки с ЧПУ. Затем заготовки проходят вальцовку на листогибочных машинах для получения конической или многогранной формы. Сварка продольных швов ведётся автоматической сваркой под флюсом или в среде защитного газа. Для мачт с большим диаметром применяется двусторонняя сварка. После сварки швы зачищаются, и конструкция собирается в секции. Для опор высотой до 12 метров ствол может быть цельносварным; более высокие конструкции делятся на секции, соединяемые фланцами. На этом же этапе привариваются фланцы, кронштейны, лючки и закладные детали.
Контроль качества и приемочные испытания
Сварные швы опор проходят визуальный и инструментальный контроль. Обязательными методами являются измерение геометрических размеров, проверка прямолинейности ствола и перпендикулярности фланцев. Для ответственных конструкций применяется неразрушающий контроль (ультразвуковая дефектоскопия, радиография) выборочно или сплошным методом. После изготовления каждая опора или мачта проходит приёмочные испытания: проверка соосности секций, контроль толщины антикоррозионного покрытия, испытание на прочность пробной нагрузкой (для мачт с подъёмным механизмом). Геометрия опоры не должна выходить за пределы допусков, установленных ГОСТ Р 54350: отклонение от вертикали не более 1:1000 высоты, разность отметок опорных фланцев не более 2 мм.
Сроки изготовления и гарантийные обязательства
Длительность производственного цикла складывается из времени на проектирование, закупку материалов, изготовление, нанесение защитного покрытия и приёмочные испытания. Гарантия изготовителя действует при соблюдении условий монтажа и эксплуатации, зафиксированных в паспорте изделия.
Этапы производственного цикла и факторы, влияющие на длительность
Срок изготовления включает: разработку конструкторской документации (при нестандартном проекте) — от 3 до 10 рабочих дней; закупку металлопроката — от 1 до 3 недель в зависимости от наличия на складе; раскрой, вальцовку и сварку — от 5 до 15 дней на типовую опору высотой до 12 метров; горячее цинкование — от 3 до 7 дней с учётом загрузки цеха; приёмочные испытания и упаковку — 1–2 дня. На длительность влияют сложность конструкции (количество секций, тип подъёмного механизма), сезонность (зимой возможны задержки цинкования из-за низких температур) и загрузка производства. Для мачт высотой 30 метров и выше полный цикл может занимать от 30 до 60 рабочих дней.
Условия гарантии и правила приемки готовых изделий
Гарантийный срок на опоры освещения и осветительные мачты обычно составляет от 3 до 5 лет с даты отгрузки. Гарантия распространяется на скрытые дефекты материалов и производства: трещины в сварных швах, расслоение металла, отслоение цинкового покрытия, нарушение геометрии. Не являются гарантийным случаем повреждения, возникшие вследствие неправильного монтажа, механических ударов, эксплуатации в агрессивной среде, не предусмотренной проектом, или стихийных бедствий. Приёмка готовых изделий осуществляется по паспорту, который содержит результаты контрольных измерений, данные о материале и типе покрытия, а также схему расположения закладных деталей. Заказчик вправе проверить геометрию и толщину покрытия на складе изготовителя до отгрузки. Претензии по скрытым дефектам принимаются в течение гарантийного срока при наличии акта осмотра и соблюдении условий хранения и транспортировки.


